Uma amostra assinada é uma referência, não um resultado em lote
A amostra aprovada define o que o comprador aceitou: dimensões, acabamento, aparência leve, comportamento de controle, construção traseira e embalagem. Não prova que todas as unidades posteriores vão corresponder. Antes da produção, atribuir uma revisão de desenho e identificador de amostra, em seguida, especificar quais características podem ser medidas e que exigem uma comparação visual.
A Guia de inspecção da amostra Abrange a aprovação de um exemplo físico. A próxima tarefa é transferir essas observações para um registro de produção que as pessoas de ambos os lados podem usar.
Utilizar um registo de inspeção em duas fases
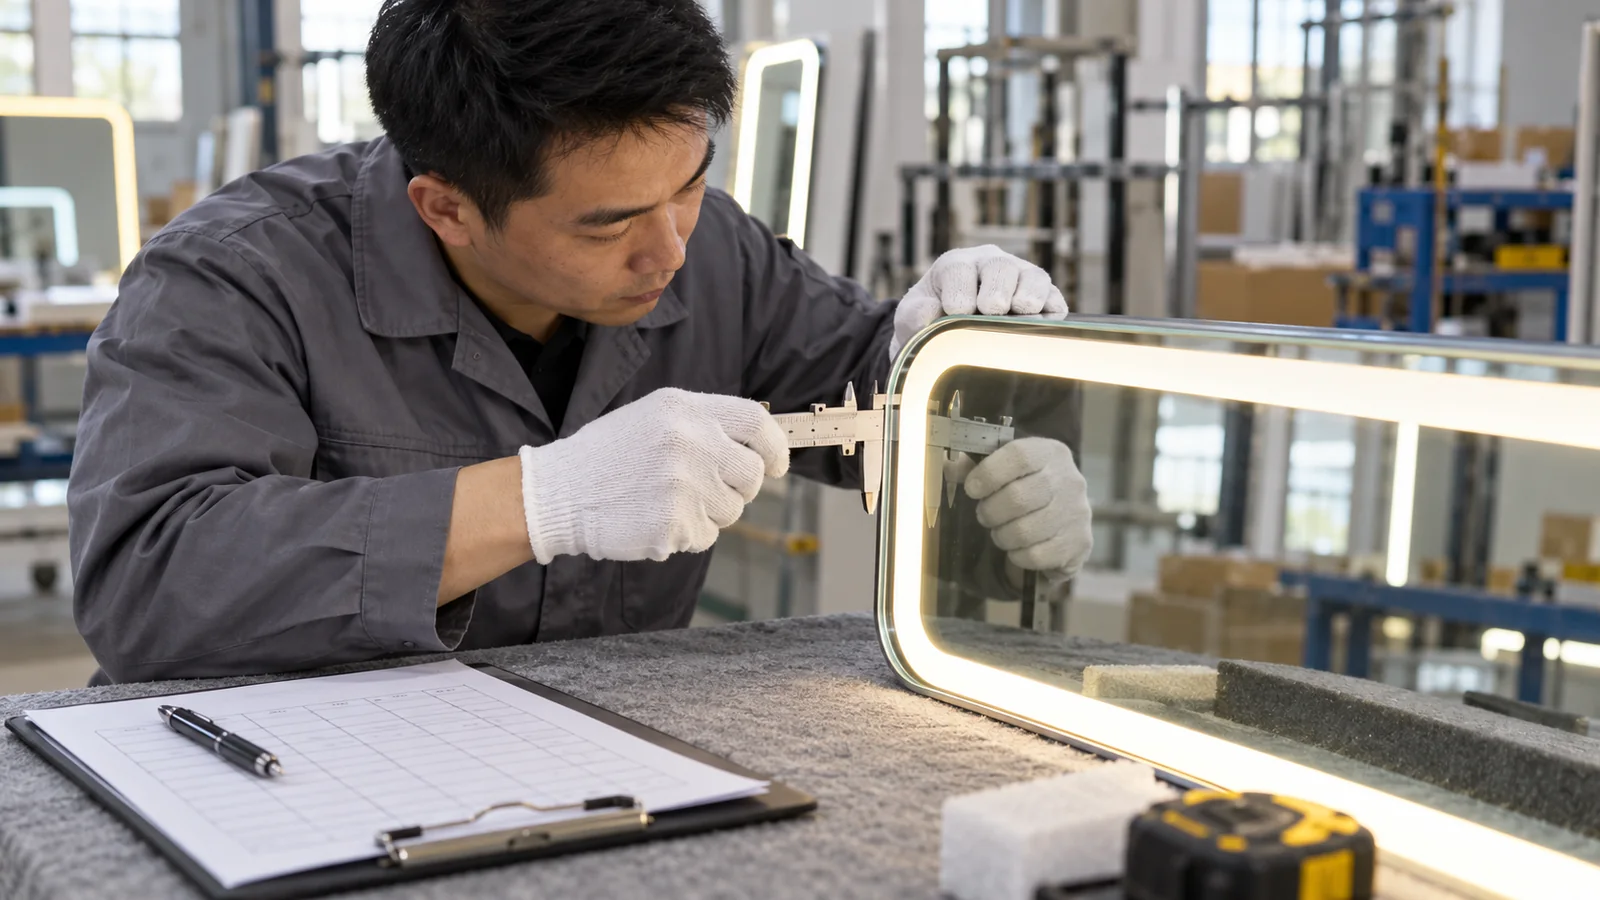
Na homologação da amostra: registo do tamanho exterior, aspecto da borda e da moldura, efeito de luz, mudança de posição, visão traseira e estado embalado. Manter fotografias datadas sob iluminação controlada onde a aparência importa. Durante a inspecção do lote: comparar unidades com o desenho e a amostra liberados, as quantidades de registro verificadas, os defeitos, a disposição e quaisquer medidas corretivas. Não rotular uma unidade “passada” sem dizer qual especificação passou.
Para as dimensões, medir os pontos de referência acordados. Para o espelho face e bordas, inspecione por chips, arranhões e acabamento diferenças sob um método de visualização definido. Para o conjunto eléctrico, verificar a entrada prevista, identificação do condutor, resposta ao controlo e iluminação consistente. Os limites precisos de aceitação devem ser acordados para a ordem real; eles não são aqui afirmados como um padrão de empresa.
Verificar a embalagem como parte da qualidade do produto
Um espelho que funciona pode ainda chegar invencível se suas bordas, cantos ou partes traseiras se moverem dentro da caixa. Inspecione a película protetora, proteção de canto, retenção interna, rotulagem da caixa e o fósforo entre o modelo embalado e sua papelada. Um pacote de amostra deve ser revisto antes de uma grande ordem é encaixotado.
Registre se um defeito foi encontrado antes de empacotar, durante a embalagem ou após o manuseio. Esta distinção ajuda o fornecedor a alterar o processo correcto em vez de substituir apenas uma unidade afectada. A Lista de verificação de envio Apresenta ao importador uma análise separada do transporte.
A liberação só após a revisão das provas acordadas
Uma verificação pré-expedição deve identificar lote, modelo, tamanho da amostra, observações, fotografias e não conformidades abertas. Se um problema de iluminação ou defeito de borda se repetir, documentar a causa investigada, a etapa corretiva e como as unidades de substituição ou retrabalhadas foram novamente verificadas. O comprador deve saber quem pode autorizar o envio quando um problema permanece em aberto.
Para uma ordem multimodelo, inspecione cada configuração em vez de tratar um modelo passante como prova para todos. Envie à fábrica uma lista de modelos e desenhos marcados a página de contacto assim, a conversa de inspeção está ligada a uma especificação real.
O que fazer quando uma inspeção encontra um problema
Um registro de defeito útil inclui modelo e lote, desenho ou revisão de amostra, fotografias, número verificado, número afetado e a decisão imediata: segurar, refazer, substituir ou aceitar sob uma concessão documentada. Mantenha os achados cosméticos e funcionais separados. Um chip de borda visível, uma cor clara diferente e uma descompasso etiqueta cartonada têm causas diferentes e remédios diferentes.
Após correção, verifique novamente a característica afetada e observe quem aprovou a liberação. Se várias variantes partilham uma execução de produção, examinar se o mesmo condutor, lote de vidro ou etapa de embalagem também afectou outro modelo. Não converta uma verificação de passagem numa alegação de que a ordem inteira é clara, a menos que o plano de amostragem acordado apoie essa conclusão.